Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


La elección del material adecuado para la carcasa de la herramienta eléctrica afecta la resistencia al impacto, la rigidez estructural, el rendimiento térmico, la estabilidad dimensional y el costo de fabricación. Las carcasas de herramientas eléctricas deben proteger los componentes internos de cargas mecánicas, vibraciones, cambios de temperatura y manipulación diaria.
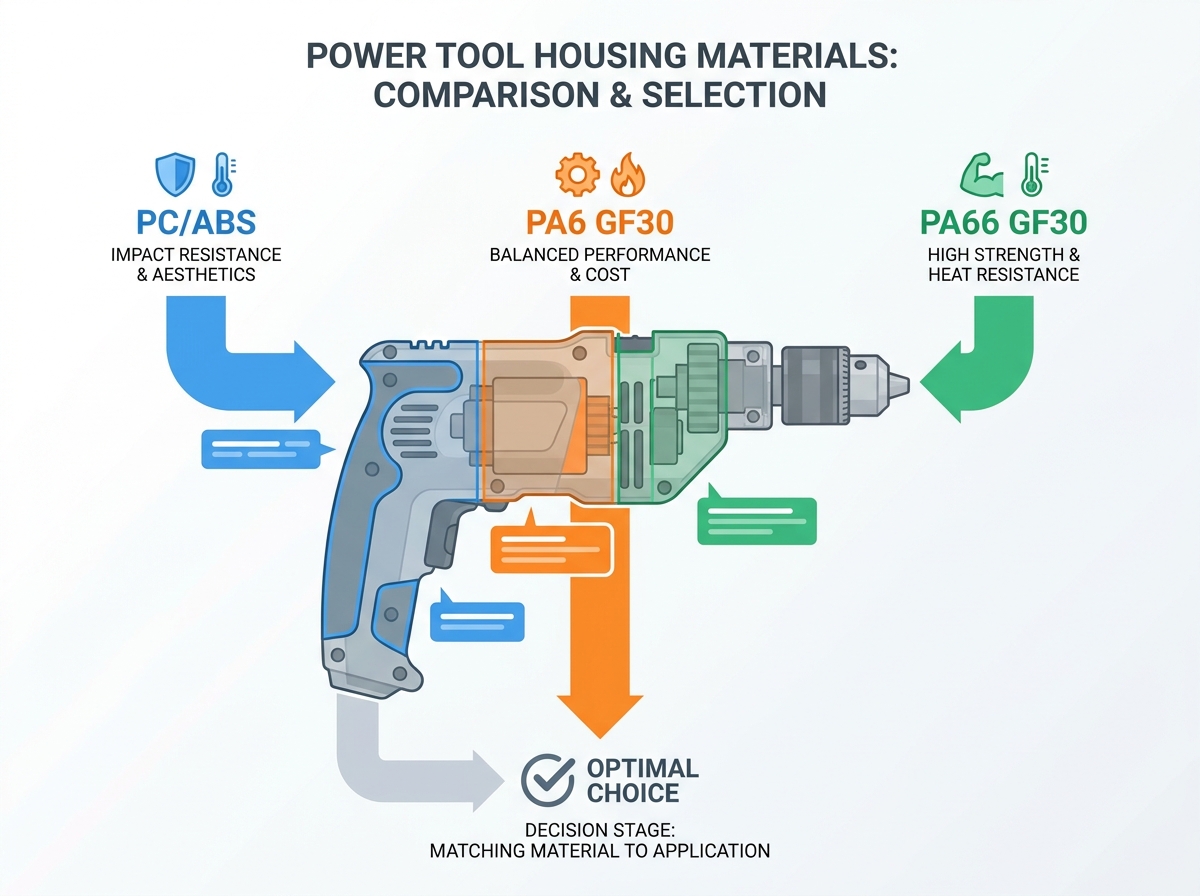
Tres materiales que a menudo se consideran para carcasas moldeadas son PC/ABS, PA6 reforzada con fibra de vidrio y PA66 reforzada con fibra de vidrio. Cada uno ofrece un equilibrio diferente entre los requisitos de rendimiento y procesamiento. La mejor opción depende del diseño de la herramienta, el entorno operativo, los requisitos de seguridad y el costo de producción objetivo.
Vale la pena considerar el PC/ABS cuando el rendimiento ante impactos, el acabado de la superficie y la estabilidad dimensional son importantes.
PA6 GF30 ofrece un equilibrio entre rigidez y rendimiento mecánico para muchos componentes estructurales.
Vale la pena evaluar PA66 GF30 cuando las prioridades son una mayor rigidez y resistencia al calor.
El refuerzo de fibra de vidrio puede mejorar las propiedades mecánicas, pero puede aumentar el desgaste del molde y afectar la deformación de las piezas.
La selección final debe basarse en hojas de datos técnicos (TDS) específicas del grado, diseño de piezas y pruebas de validación.
Tabla de contenido
Las herramientas eléctricas pueden sufrir caídas accidentales, vibraciones y cargas mecánicas repetidas. La carcasa debe resistir estas condiciones sin grietas o deformaciones inaceptables.
La resistencia al impacto con muescas ayuda a los ingenieros a evaluar cómo responde un material a las concentraciones de tensión. Las esquinas, nervaduras, salientes de tornillos y líneas de soldadura pueden convertirse en puntos débiles en una pieza moldeada. Por lo tanto, el rendimiento del material depende tanto de la selección de la resina como del diseño del componente.
Para una evaluación confiable, pruebe las piezas moldeadas representativas en las condiciones relevantes para la herramienta terminada. No asuma que el valor de impacto publicado de una resina garantiza que cada diseño de carcasa pasará una prueba de caída.
Los motores, cajas de cambios y sistemas de baterías pueden exponer los componentes cercanos a temperaturas elevadas. Una carcasa debe mantener suficiente rigidez y estabilidad dimensional en las condiciones operativas esperadas.
La temperatura de deflexión del calor (HDT) proporciona un punto de comparación útil, pero no representa una temperatura de servicio máxima universal. Los ingenieros deben verificar la carga de prueba, el método de prueba, los requisitos de uso continuo y el perfil de temperatura real de la aplicación.
Los cambios dimensionales pueden afectar los accesorios de tornillos, los asientos de los cojinetes, los ajustes a presión y las tolerancias de ensamblaje. El PC/ABS generalmente absorbe menos humedad que las poliamidas estándar, mientras que PA6 y PA66 pueden absorber la humedad del entorno.
La humedad puede cambiar la rigidez, dureza y dimensiones del nailon. Los diseñadores deben tener en cuenta la condición de humedad esperada en lugar de confiar únicamente en las mediciones tomadas inmediatamente después del moldeado.
El refuerzo de fibra de vidrio puede mejorar la rigidez y la resistencia, pero las fibras son abrasivas. Por lo tanto, durante la selección del material se deben considerar el diseño del molde, el acero para herramientas, la ubicación de la compuerta, el enfriamiento y el mantenimiento.
La orientación de las fibras también puede provocar diferentes tasas de contracción en diferentes direcciones. Esto puede contribuir a la deformación o variación dimensional. El análisis del flujo del molde y las pruebas de prototipos pueden ayudar a identificar estos riesgos antes de la producción en masa.
PC/ABS combina policarbonato y ABS para equilibrar el rendimiento ante impactos, la resistencia al calor y la procesabilidad. Dependiendo del grado, puede proporcionar un buen acabado superficial y una útil estabilidad dimensional para gabinetes moldeados.
En comparación con el nailon relleno de vidrio, el PC/ABS sin relleno evita el desgaste abrasivo adicional asociado con las fibras de vidrio. Esto puede simplificar las consideraciones sobre herramientas cuando la apariencia y la consistencia de la producción son prioridades.
Sin embargo, el PC/ABS no es automáticamente adecuado para todos los productos químicos, temperaturas o cargas estructurales. La compatibilidad depende de la formulación y las condiciones de exposición. Los disolventes, aceites, agentes de limpieza y la tensión sostenida deben evaluarse utilizando el grado específico.
El retardo de llama también depende del grado. No asuma que todos los compuestos de PC/ABS cumplen con UL 94 V-0. Confirme la clasificación, el espesor de la muestra y la documentación de respaldo del producto seleccionado.
Para opciones de materiales relacionados, consulte de Xinyite la aleación de PC/ABS retardante de llama .
PA6 GF30 es poliamida 6 reforzada con un 30% de fibra de vidrio. El refuerzo aumenta la rigidez y la resistencia en comparación con el PA6 sin relleno, lo que hace que valga la pena considerar este material para componentes estructurales moldeados.
Su idoneidad para una carcasa de herramienta eléctrica depende del rendimiento de impacto requerido, la geometría de la pieza, las condiciones de humedad y la temperatura de funcionamiento. Una pieza bien diseñada puede beneficiarse del refuerzo de fibra de vidrio, pero una alta rigidez por sí sola no garantiza el rendimiento en la prueba de caída.
PA6 absorbe la humedad del medio ambiente. Esto puede aumentar la tenacidad al tiempo que reduce la rigidez y cambia las dimensiones. Los ingenieros deben considerar el entorno de servicio esperado y definir procedimientos apropiados de acondicionamiento e inspección.
El nailon relleno de vidrio también puede soportar diseños que combinan secciones estructurales rígidas con materiales de agarre más suaves. Cuando se utiliza sobremoldeado, se debe verificar mediante pruebas la compatibilidad entre el grado de nailon y el elastómero seleccionado.

Explore de Xinyite el nailon reforzado con fibra de vidrio PA6 GF30 para obtener detalles del producto e información técnica específica del grado.
PA66 GF30 es poliamida 66 reforzada con un 30% de fibra de vidrio. Se evalúa comúnmente para componentes que necesitan alta rigidez, resistencia mecánica y resistencia al calor.
En comparación con PA6 GF30, PA66 GF30 a menudo ofrece ventajas en rigidez y rendimiento térmico. La diferencia real depende de las formulaciones específicas y las condiciones de prueba. Los ingenieros deben comparar los datos TDS a nivel de grado en lugar de tratar los nombres de los materiales como especificaciones de rendimiento completas.
PA66 GF30 puede ser candidato para carcasas o piezas estructurales internas cerca de componentes generadores de calor. Sin embargo, también se debe comprobar su comportamiento ante impactos, especialmente cuando la herramienta terminada puede caerse o quedar expuesta a golpes repetidos.
La orientación de la fibra de vidrio, la posición de la línea de soldadura, el espesor de la pared y las condiciones de moldeo pueden afectar la resistencia de la pieza terminada. El diseño de moldes y las pruebas físicas adecuadas siguen siendo esenciales.

Consulte de Xinyite el nailon reforzado con fibra de vidrio PA66 GF30 para obtener especificaciones del producto e información sobre el material.
Factor de selección | PC/ABS | PA6 GF30 | PA66 GF30 |
|---|---|---|---|
Ventaja principal | Rendimiento ante impactos y acabado superficial, según el grado | Equilibrio entre rigidez y rendimiento mecánico | Rigidez y rendimiento térmico. |
fibra de vidrio | Generalmente vacío en esta comparación | 30% | 30% |
Respuesta a la humedad | Generalmente más bajo que las poliamidas. | La absorción de humedad puede afectar las propiedades y dimensiones. | La absorción de humedad puede afectar las propiedades y dimensiones. |
Consideraciones sobre herramientas | Sin abrasión de la fibra de vidrio en grados sin relleno | Las fibras de vidrio pueden aumentar el desgaste del molde | Las fibras de vidrio pueden aumentar el desgaste del molde |
Comprobaciones clave | Compatibilidad química, rendimiento térmico, clasificación de llama. | Resistencia al impacto, condición de humedad, alabeo. | Resistencia al impacto, rendimiento térmico, líneas de soldadura. |
Enfoque de selección típico | Gabinetes donde la apariencia y el impacto en el rendimiento son importantes | Piezas estructurales que requieren un equilibrio de propiedades. | Piezas estructurales que requieren mayor rigidez o rendimiento térmico. |
Esta tabla es una guía de selección general, no un sustituto de la comparación de grados específicos bajo los mismos métodos de prueba y condiciones de acondicionamiento.
Las fibras de vidrio pueden orientarse en la dirección del flujo de fusión. Esto puede causar diferentes tasas de contracción en diferentes direcciones y puede provocar deformaciones.
Los ingenieros pueden reducir el riesgo revisando las ubicaciones de las compuertas, el espesor de las paredes, el equilibrio de enfriamiento y los resultados del flujo del molde. Las mediciones del prototipo deben confirmar que la pieza cumple con las tolerancias de ensamblaje.
Se forman líneas de soldadura donde se unen frentes de fusión separados. En compuestos rellenos de vidrio, la orientación de las fibras alrededor de estas áreas puede reducir el rendimiento mecánico local.
La ubicación de las puertas y la optimización del proceso pueden ayudar a alejar las líneas de soldadura de áreas altamente estresadas. Las pruebas físicas deben centrarse en características como salientes de tornillos, manijas, nervaduras y puntos de montaje.
Las poliamidas pueden cambiar de propiedades a medida que absorben la humedad. El secado del material antes del moldeo y el acondicionamiento después del moldeo tienen diferentes propósitos y deben seguir las recomendaciones del proveedor de resina seleccionado.
Utilice los procedimientos correctos de manipulación de materiales y registre las condiciones de acondicionamiento al comparar los resultados de las pruebas. No aplique un protocolo de acondicionamiento a cada grado de nailon sin verificación.
Los materiales rellenos de vidrio pueden aumentar el desgaste de tornillos, cilindros y superficies de moldes. El alcance depende del contenido de fibra, el equipo, las condiciones de procesamiento y el volumen de producción.
Los materiales de herramientas y los planes de mantenimiento deben reflejar el compuesto seleccionado. La temperatura del molde y las condiciones de llenado también deben optimizarse para controlar los defectos de la superficie y la variación dimensional.
Definir las condiciones de funcionamiento. Registre el impacto esperado, la vibración, la temperatura, la exposición química y los requisitos dimensionales.
Compare los datos de TDS específicos del grado. Revise la resistencia a la tracción, la resistencia al impacto, el HDT, la contracción, la absorción de humedad y cualquier clasificación de retardo de llama requerida.
Revisar el diseño de piezas y moldes. Verifique el espesor de la pared, las nervaduras, los salientes de los tornillos, las posiciones de las compuertas y las posibles ubicaciones de las líneas de soldadura.
Moldear e inspeccionar prototipos. Mida dimensiones críticas y examine la calidad de la superficie y el ajuste del ensamblaje.
Prueba en condiciones representativas. Realice pruebas de impacto, térmicas, de compatibilidad química y de durabilidad según lo requiera la aplicación.
Confirmar las normas de seguridad aplicables. Utilice el estándar y el método de prueba actuales para la categoría de herramienta específica y el mercado objetivo.
No existe un único material de carcasa de herramienta eléctrica que sea el mejor para cada aplicación. PC/ABS puede ser adecuado cuando son importantes el rendimiento ante impactos, la apariencia y un menor desgaste de las herramientas relacionado con la fibra de vidrio. PA6 GF30 ofrece un equilibrio entre rigidez y rendimiento mecánico, mientras que vale la pena evaluar PA66 GF30 cuando una mayor rigidez y rendimiento térmico son prioridades.
La elección final debe reflejar el diseño completo de la pieza, el entorno de servicio, el proceso de moldeo y el costo objetivo. Compare las hojas de datos técnicos de los grados reales y luego valide el componente moldeado en condiciones representativas.
Para obtener ayuda con la selección de materiales, explore las páginas de productos PA6 GF30 , PA66 GF30 y PC/ABS retardantes de llama de Xinyite .
La mejor elección depende de los requisitos de impacto, la exposición al calor, la rigidez, las tolerancias dimensionales, el contacto químico y el costo. PC/ABS, PA6 GF30 y PA66 GF30 deben compararse utilizando datos específicos del grado y pruebas de piezas moldeadas.
Ambos contienen un 30% de fibra de vidrio. PA66 GF30 a menudo proporciona mayor rigidez y rendimiento térmico, mientras que PA6 GF30 puede ofrecer un equilibrio útil de propiedades mecánicas. El rendimiento exacto depende de la formulación y las condiciones de prueba.
PC/ABS puede ser adecuado cuando el rendimiento ante impactos, la apariencia y la procesabilidad son importantes. Se deben verificar la compatibilidad química, el rendimiento térmico, las cargas estructurales y los requisitos de retardo de llama para el grado seleccionado.
Sí. Las fibras de vidrio pueden aumentar el desgaste de los equipos de procesamiento y los moldes. La orientación de la fibra también puede afectar la contracción, la deformación y la resistencia de la línea de soldadura. El diseño de herramientas y la validación de procesos son importantes.
Defina las condiciones de operación, compare fichas técnicas, revise el diseño de moldes y pruebe prototipos moldeados. Verifique los estándares de seguridad aplicables y valide el rendimiento en condiciones representativas de la herramienta terminada.