Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-18 Origen:Sitio


Elegir el material adecuado para la carcasa del relé automotriz es esencial para garantizar un rendimiento confiable en diferentes condiciones operativas. Materiales como PPS , PBT relleno de vidrio y PA66 se consideran comúnmente para carcasas de relés automotrices porque ofrecen diferentes niveles de resistencia al calor, aislamiento eléctrico, resistencia mecánica y estabilidad dimensional.
Para los fabricantes de relés para automóviles, seleccionar el material adecuado implica más que comparar propiedades básicas. Se deben considerar la temperatura de funcionamiento, la exposición a fluidos automotrices, los requisitos de seguridad eléctrica y el rendimiento del moldeo por inyección para garantizar que la carcasa cumpla con las demandas de la aplicación prevista.
Esta guía desglosa los plásticos de ingeniería capaces de sobrevivir en los entornos automotrices modernos. Proporcionamos un marco técnico para evaluar la estabilidad térmica, la precisión dimensional, la optimización del diseño y la viabilidad de fabricación para garantizar una especificación confiable de los componentes.
Líneas de base térmicas y eléctricas: Los materiales de las carcasas de relés automotrices deben cumplir con los requisitos de temperatura, aislamiento eléctrico y retardo de llama de las aplicaciones previstas. Las clasificaciones de temperatura de uso continuo y las clasificaciones de llama UL 94 deben evaluarse en comparación con las condiciones de funcionamiento y las especificaciones OEM automotrices aplicables.
El estándar de alto rendimiento: PPS GF (sulfuro de polifenileno con fibra de vidrio) sigue siendo la opción óptima para zonas de alto voltaje y alta temperatura debido a su absorción de humedad casi nula y su excepcional estabilidad dimensional.
Alternativas de costo-rendimiento: PBT GF ofrece una alternativa rentable y altamente procesable para relés montados en cabina o baúl de baja temperatura.
Realidades de fabricación: La selección de polímeros con alto contenido de vidrio requiere consideraciones de herramientas especializadas y pautas de diseño estrictas para mitigar el desgaste del molde y controlar la contracción anisotrópica (deformación).
Tabla de contenido
El embalaje de los vehículos modernos obliga a los componentes electrónicos a ocupar espacios cada vez más reducidos. Esto reduce drásticamente el flujo de aire natural y eleva la temperatura ambiente de funcionamiento. La definición de la temperatura de deflexión del calor (HDT) requerida sirve como filtro principal para la selección del material. Los relés montados directamente dentro del compartimento del motor o integrados en módulos inversores de vehículos eléctricos experimentan habitualmente temperaturas ambiente superiores a los 125 °C. Los puntos calientes localizados empujan mucho más alto, alcanzando a menudo los 150°C durante ciclos de carga pesada. En estas zonas, el polímero elegido debe resistir el ablandamiento bajo carga mecánica para mantener la integridad estructural de la carcasa.
Debe analizar el impacto de los ciclos térmicos en la degradación de los polímeros durante una vida útil estándar de un automóvil de 15 años. La exposición continua al calor extremo acelera la oxidación y rompe las cadenas de polímeros, lo que provoca fragilidad. El material proporciona aislamiento térmico para proteger las bobinas internas de cobre y los delicados mecanismos de contacto de fuentes de calor externas. Al mismo tiempo, debe sobrevivir a las rápidas fluctuaciones de temperatura de los ciclos de conducción diarios sin microfisuras. A menudo vemos fallas en plásticos de menor calidad donde el choque térmico hace que la carcasa se rompa a lo largo de las líneas de soldadura, exponiendo los componentes internos del relé a la humedad y la suciedad.
La desgasificación presenta otro desafío térmico. Cuando se exponen a altas temperaturas, ciertos plásticos liberan compuestos orgánicos volátiles (COV). Estos gases pueden condensarse en los contactos del relé, lo que provoca una mayor resistencia de los contactos, formación de arcos y, eventualmente, microsoldadura de los contactos. La selección de una resina base con propiedades de baja desgasificación a temperaturas elevadas evita este modo de falla oculto.
La transición a arquitecturas de vehículos eléctricos de 400 V y 800 V impone una gran presión sobre las propiedades aislantes de las carcasas de plástico. El establecimiento de requisitos básicos del Índice de seguimiento comparativo (CTI) evita la formación de arcos eléctricos. CTI mide la resistencia de un material al seguimiento de la superficie bajo voltaje cuando se expone a contaminantes conductores como la humedad o la sal de la carretera. Las aplicaciones de alto voltaje exigen materiales con altas clasificaciones CTI para evitar que se formen caminos carbonizados a través de la superficie del plástico. Un camino carbonizado conduce inevitablemente a cortocircuitos y fugas térmicas.
La evaluación de la resistividad del volumen y la constante dieléctrica bajo diferentes niveles de humedad garantiza que la carcasa funcione de manera consistente independientemente del entorno operativo. Algunos polímeros exhiben una excelente rigidez dieléctrica en seco, pero sufren graves caídas de rendimiento cuando se exponen a alta humedad. El plástico de ingeniería seleccionado mantiene su barrera aislante para evitar fugas de corriente. Esto garantiza que el relé funcione de manera eficiente y segura durante millones de ciclos de conmutación.
Las pruebas de tensión de ruptura dieléctrica (a menudo medidas en kV/mm) dictan el espesor de pared mínimo permitido entre los conductores activos y el entorno exterior. Para los contactores de alto voltaje, los ingenieros deben especificar materiales que permitan paredes relativamente delgadas sin comprometer la barrera dieléctrica, manteniendo el peso y el espacio total del componente dentro de las limitaciones del empaque.
Los entornos automotrices exponen los componentes a productos químicos agresivos. La evaluación de la resistencia del material a los fluidos automotrices no es negociable. Debe probar la compatibilidad con líquido de frenos, aceite de motor sintético, líquido de transmisión, ácido de batería y refrigerantes a base de glicol. El ataque químico hace que ciertos plásticos se hinchen, ablanden o disuelvan. Esto compromete la carcasa protectora y expone los componentes electrónicos internos a los elementos.
La definición de tolerancias aceptables para la fluencia y la relajación de tensiones garantiza que la carcasa mantenga un sello hermético a lo largo del tiempo. Los relés suelen utilizar conjuntos de ajuste a presión, pasadores de ajuste a presión o juntas elastoméricas comprimidas. Cuando el plástico cede bajo tensión mecánica continua (fluencia), la fuerza de sujeción disminuye. Esta relajación compromete el sello ambiental, permitiendo la entrada de humedad y polvo. La alta estabilidad dimensional garantiza que la pieza moldeada conserve su geometría exacta desde el día en que sale de la máquina de moldeo por inyección durante décadas de servicio en campo.
La absorción de humedad impacta directamente en la estabilidad dimensional. Los materiales higroscópicos se hinchan al absorber agua de la atmósfera. Esta hinchazón altera las distancias precisas entre los pines terminales, dificultando la inserción de la PCB o provocando fracturas por tensión en las uniones de soldadura. La selección de materiales con baja o nula absorción de humedad elimina esta variable por completo.
Los compartimentos del motor y las cajas de conexiones montadas en el chasis soportan vibraciones continuas de alta frecuencia e impactos mecánicos. La evaluación de la capacidad del polímero para soportar estas cargas dinámicas sin microfisuras exige una confiabilidad a largo plazo. El plástico posee suficiente dureza para absorber la energía del impacto y al mismo tiempo mantiene suficiente rigidez para mantener los terminales internos firmemente en su lugar.
Las fallas por fatiga inducidas por vibraciones a menudo se inician en concentraciones de tensión, como esquinas internas afiladas o líneas de soldadura formadas durante el proceso de moldeo. La selección de una resina base reforzada con cargas de fibra de vidrio adecuadas mejora la resistencia a la tracción y el límite de resistencia a la fatiga. Este refuerzo garantiza que la carcasa no se fracture bajo las frecuencias resonantes generadas por los motores de combustión interna o las superficies rugosas de las carreteras.
La fuerza de retención del terminal depende en gran medida de las propiedades mecánicas de la carcasa. El plástico debe sujetar los terminales metálicos con suficiente fuerza para evitar que se salgan durante la conexión del arnés o bajo fuertes vibraciones. Si el material se relaja o se fractura alrededor de la base del terminal, la conexión eléctrica se vuelve intermitente, lo que provoca una falla del sistema.
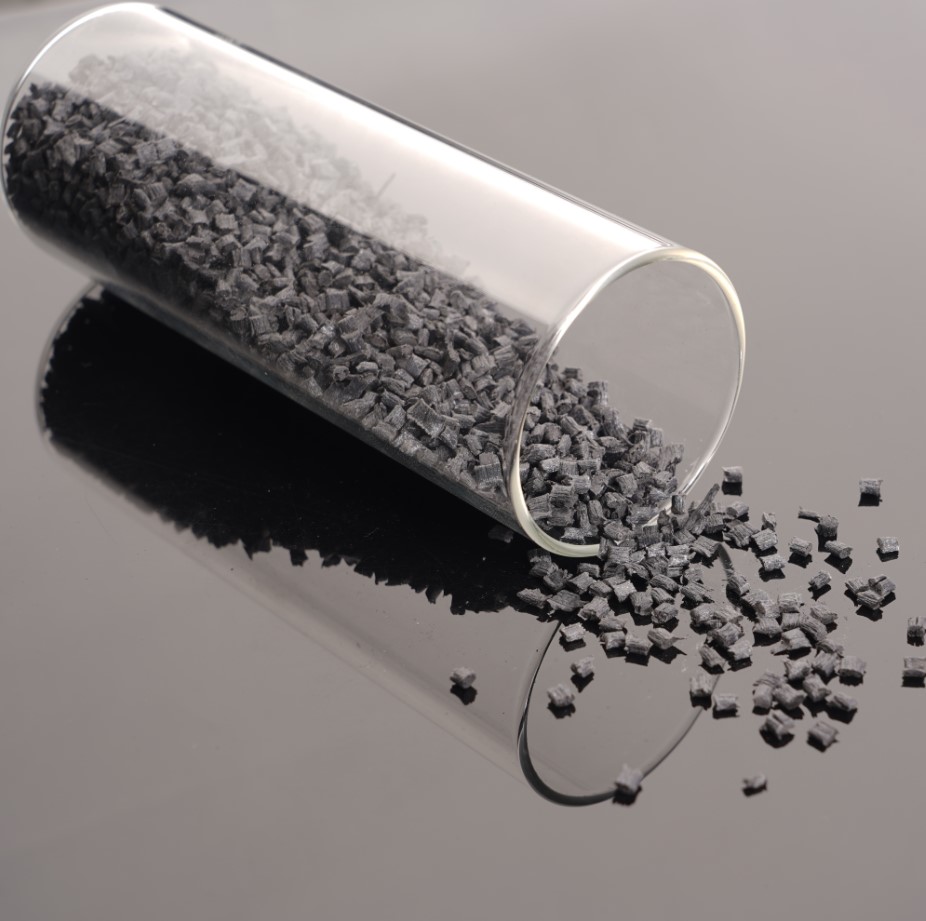
Cuando los entornos operativos superan los límites de los plásticos convencionales, PPS GF proporciona la solución de ingeniería definitiva. PPS GF ofrece excelente resistencia al calor, estabilidad química y rendimiento dimensional, lo que lo hace adecuado para aplicaciones eléctricas automotrices exigentes. Su resistencia a muchos fluidos automotrices y productos químicos industriales lo convierte en una excelente opción para carcasas de relés expuestas a temperaturas elevadas. Dependiendo del grado y la formulación específicos, el PPS también puede proporcionar resistencia inherente a las llamas y cumplir con los requisitos de UL 94 V-0. Su temperatura real de deflexión del calor y su clasificación de llama deben confirmarse utilizando la hoja de datos técnicos del fabricante.
Los relés del compartimiento del motor, los contactores de alto voltaje para vehículos eléctricos y los módulos de control de la transmisión representan las aplicaciones principales de este polímero avanzado. Los entornos que requieren una estabilidad dimensional absoluta se benefician enormemente de su tasa de absorción de humedad casi nula. Las piezas moldeadas con este material mantienen tolerancias extremadamente estrictas. Las complejas geometrías internas y las interfaces de sellado permanecen perfectamente intactas independientemente de la humedad ambiental o la exposición directa a fluidos.
Se puede considerar PPS GF para componentes instalados cerca de conjuntos de motores o dentro de sistemas de transmisión, donde las altas temperaturas y la exposición a fluidos automotrices son consideraciones de diseño importantes. Su idoneidad para el contacto prolongado con el fluido de transmisión automática debe verificarse mediante datos de resistencia química específicos del grado y pruebas de aplicación.
Para aplicaciones que no exigen supervivencia a temperaturas extremadamente altas, el PBT relleno de vidrio sirve como caballo de batalla estándar de la industria automotriz. Su perfil de rendimiento presenta excelentes propiedades eléctricas, alta rigidez dieléctrica y sólida resistencia a los químicos automotrices comunes. Desde una perspectiva de fabricación, el PBT ofrece rápidas tasas de cristalización. Esto se traduce en tiempos de ciclo de moldeo por inyección excepcionalmente rápidos y un alto rendimiento de producción.
Las cajas de distribución de energía, los relés montados en la cabina y los sistemas automotrices estándar de 12 V/48 V utilizan PBT ampliamente. Las cabinas interiores y los espacios del maletero rara vez experimentan los agresivos picos térmicos que se encuentran debajo del capó. PBT proporciona un equilibrio altamente optimizado entre rigidez mecánica y eficiencia de fabricación. Llena fácilmente cavidades de moldes de paredes delgadas, lo que permite diseños de carcasas complejos y al mismo tiempo mantiene manejables los gastos de materia prima y procesamiento.
PBT requiere aditivos retardantes de llama específicos para cumplir con los estándares UL 94 V-0. Debe asegurarse de que el grado seleccionado utilice un paquete retardante de llama estable que no migre a la superficie con el tiempo, lo que podría interferir con los procesos de soldadura ultrasónica o unión adhesiva.
La poliamida 66 reforzada con vidrio ofrece resistencia mecánica, resistencia al impacto y dureza excepcionales. Su perfil de prestaciones lo hace altamente resistente al desgaste y a la fatiga dinámica. PA66 es inherentemente higroscópico, lo que significa que absorbe la humedad de la atmósfera circundante. Esta humedad actúa como plastificante, aumentando la tenacidad al impacto del material pero simultáneamente provoca un hinchamiento dimensional y una caída mensurable en la resistencia a la tracción y el rendimiento dieléctrico.
Las carcasas estructuralmente exigentes ubicadas en zonas estrictamente secas o módulos ambientalmente sellados se benefician del PA66. Al especificar nailon para gabinetes eléctricos, debe utilizar grados estabilizados hidrolíticamente y tener en cuenta los cambios dimensionales durante la fase de diseño. Si el relé depende de una retención precisa del terminal a presión, la expansión inducida por la humedad del PA66 afloja las conexiones con el tiempo, lo que lo hace menos adecuado para ambientes no sellados y con alta humedad.
A menudo vemos el uso de PA66 en relés de vehículos comerciales de servicio pesado donde la resistencia al impacto tiene prioridad sobre la estabilidad dimensional absoluta, siempre que los componentes internos estén completamente sellados para evitar la entrada de humedad.
El PP (polipropileno) y el ABS ofrecen ventajas en cuanto a costo del material, resistencia al impacto y flexibilidad de procesamiento. Sin embargo, es posible que los grados estándar no proporcionen la resistencia al calor, el retardo de llama o el rendimiento eléctrico necesarios para aplicaciones exigentes de relés automotrices. Su idoneidad depende del grado específico, la temperatura de funcionamiento y los requisitos de seguridad eléctrica. Para carcasas de relés de alta temperatura o alto voltaje, los plásticos de ingeniería como PPS GF, PBT GF y PA66 GF son generalmente candidatos más adecuados.
La optimización de la geometría física de la carcasa del relé influye directamente tanto en el éxito del moldeado como en el rendimiento en campo. El diseño equilibrado de paredes delgadas para reducir el peso con nervaduras estructurales estratégicas mantiene la rigidez y evita la deformación bajo estrés térmico. El espesor excesivo de la pared aumenta el consumo de material, prolonga los tiempos de enfriamiento y aumenta el riesgo de huecos internos y marcas de hundimiento. Las paredes que son demasiado delgadas no logran llenarse adecuadamente durante la inyección o carecen del espesor de barrera dieléctrica necesario.
Debe mantener un espesor de pared nominal uniforme siempre que sea posible para promover un enfriamiento uniforme y minimizar las tensiones residuales internas. Al agregar nervaduras estructurales para reforzar puntos de montaje o cubiertas de conectores, el espesor de la base de la nervadura generalmente no debe exceder el 60 % del espesor de la pared que se cruza. Esta relación evita la formación de marcas de hundimiento cosméticas y estructurales en la superficie opuesta, lo que garantiza una cara de acoplamiento plana y predecible para el ensamblaje.
En el caso de materiales con un alto contenido de vidrio, los cambios abruptos en el espesor de la pared hacen que las fibras de vidrio giren y se acumulen, creando puntos débiles y una contracción impredecible. Las transiciones suaves y los radios generosos en todas las esquinas internas facilitan un mejor flujo de fusión y alineación de las fibras.
La protección de los mecanismos de relé internos contra la intrusión de polvo, agua y productos químicos requiere una ingeniería precisa del labio de la carcasa y las superficies de contacto. Los estándares automotrices modernos exigen con frecuencia un sellado ambiental IP67 o IP69K. Lograr este nivel de protección implica acomodar juntas Form-In-Place (FIP), compuestos de encapsulado líquidos o procesos de soldadura ultrasónica directamente en el diseño de plástico.
Para las juntas FIP, la carcasa presenta una ranura continua y dimensionada con precisión que proporciona una superficie adecuada para la adhesión y compresión de la junta. Si se utilizan compuestos de encapsulado para encapsular la base del relé, el material plástico exhibe una fuerte compatibilidad química y energía superficial para garantizar que el material de encapsulado se adhiera de forma segura sin deslaminarse durante la expansión térmica. Para la soldadura ultrasónica, el diseño de la junta utiliza un director de energía especializado adaptado a las características específicas de la fusión del polímero elegido para garantizar un sello hermético.
Al diseñar para soldadura ultrasónica con materiales semicristalinos como PBT o PPS, las juntas de corte suelen funcionar mejor que los directores de energía estándar. El diseño de la junta de corte tiene en cuenta la rápida transición de la fase sólida a la fase fundida, proporcionando una soldadura más fuerte y confiable en condiciones de alta vibración.
Quitar con éxito una pieza con un alto contenido de vidrio de la cavidad de un molde de acero sin dañarla requiere una atención meticulosa a los ángulos de salida y la mecánica de expulsión. Especificar los ángulos de tiro adecuados evita raspaduras, reduce la fuerza de expulsión y garantiza una extracción suave de la herramienta. Las fibras de vidrio aumentan la fricción entre el plástico que se contrae y el núcleo de acero, lo que hace que la expulsión sea inherentemente más difícil que con las resinas sin relleno.
Una regla estándar dicta un mínimo de 1 a 1,5 grados de inclinación por lado para los plásticos de ingeniería rellenos de vidrio. Los dibujos más profundos o las superficies texturizadas requieren mucho más borrador. La colocación del pasador eyector distribuye la fuerza de manera uniforme a través de la carcasa, apuntando a las intersecciones estructurales en lugar de a las paredes delgadas y sin soporte. Empujar demasiado fuerte una sección delgada durante la expulsión mientras el plástico aún está caliente provoca una deformación permanente o un blanqueamiento por tensión, lo que deja la carcasa inutilizable.
Recomendamos utilizar placas extractoras o manguitos eyectores para carcasas de relés cilíndricos en lugar de pasadores eyectores estándar. Este enfoque aplica una presión uniforme en todo el perímetro de la pieza, eliminando puntos de tensión localizados y evitando la distorsión durante el desmolde.
Seleccionar el polímero óptimo requiere un marco integral para calcular el costo total de la pieza, que va mucho más allá del precio por kilogramo de resina en bruto. Usted evalúa el precio de la materia prima en comparación con el tiempo del ciclo de inyección y la longevidad de las herramientas. Una resina más barata que requiere tiempos de enfriamiento prolongados o provoca un rápido desgaste del molde da como resultado un costo final más alto del componente.
Es necesario analizar la prima de las resinas de alto rendimiento frente a los ahorros de garantía a largo plazo en zonas de alto riesgo de fallas. Los materiales avanzados conllevan un costo inicial más alto, pero su implementación en entornos debajo del capó elimina el riesgo de deformación térmica y falla eléctrica posterior. El impacto financiero de un retiro de un solo vehículo debido a una carcasa de relé derretida eclipsa el costo incremental de especificar un plástico de ingeniería superior desde el principio.
La densidad del material también influye en los cálculos de costes. Un material con una gravedad específica más baja produce más partes por kilogramo. Al comparar dos resinas, debe calcular el costo volumétrico en lugar de solo el costo basado en el peso para obtener una imagen precisa de la economía del material.
Las propiedades teóricas del material sólo importan si el polímero se puede fabricar de forma fiable. Comprender las características del flujo de fusión dicta el diseño de herramientas. El PBT generalmente supera a las alternativas de mayor calor en el llenado de geometrías de carcasas complejas y de paredes delgadas debido a su menor viscosidad en estado fundido. Esto permite intrincados divisores de terminales internos y funciones de ajuste a presión sin requerir presiones de inyección excesivas que podrían dañar los núcleos frágiles del molde.
La gestión de los riesgos de generación de destellos presenta un desafío conocido con ciertos polímeros de alto rendimiento. Su naturaleza altamente cristalina y su baja viscosidad en estado fundido a temperaturas de procesamiento significan que el material fluye fácilmente hacia los espacios microscópicos entre las placas del molde. Abordar esta tendencia requiere tolerancias de herramientas excepcionalmente estrictas, fuerzas de sujeción del molde robustas y operaciones potencialmente secundarias de desbarbado. Estos requisitos se tienen en cuenta en la estrategia de fabricación.
La ventilación es fundamental al moldear estos materiales. Una ventilación inadecuada provoca que el aire quede atrapado, que se comprime y se sobrecalienta, provocando quemaduras de diésel en la superficie de la pieza. Se debe calcular la profundidad de ventilación adecuada en función de la viscosidad de la resina específica para permitir que el aire escape sin permitir que el plástico se seque.
Los fabricantes de equipos originales de automóviles exigen que los componentes eléctricos y sus materiales cumplan con los requisitos de confiabilidad y calificación específicos de la aplicación antes de la aprobación de la producción. Si bien AEC-Q200 se utiliza para calificar componentes electrónicos pasivos, las carcasas de relés de plástico deben evaluarse según las especificaciones de materiales relevantes y los requisitos del OEM. Dependiendo de la aplicación, la validación puede incluir pruebas de ciclos térmicos, exposición a la humedad, vibración, retardo de llama y aislamiento eléctrico.
Navegar por el cumplimiento de RoHS y las certificaciones de inflamabilidad UL 94 V-0 sin depender de retardantes de llama halogenados restringidos presenta otro obstáculo. Las regulaciones ambientales modernas restringen el uso de ciertos aditivos químicos. La selección de resinas base que posean resistencia inherente a las llamas o que utilicen paquetes retardantes de llamas avanzados no halogenados garantiza el cumplimiento normativo global y al mismo tiempo mantiene los márgenes de seguridad requeridos contra incendios eléctricos.
La trazabilidad del material y el control de lotes son obligatorios. Debe asegurarse de que el proveedor del material proporcione Certificados de análisis (CoA) completos para cada lote, verificando que la resina cumpla con las especificaciones exactas requeridas para la homologación automotriz.
Categoría de material | Temperatura de deflexión del calor (HDT) | Absorción de humedad | Rigidez dieléctrica | Aplicación automotriz ideal |
|---|---|---|---|---|
PPS GF (relleno de vidrio) | > 260°C | Cerca de cero (<0,02%) | Excelente / Alto CTI | Compartimiento del motor, contactores de alto voltaje para vehículos eléctricos, módulos de transmisión. |
PBT GF (relleno de vidrio) | ~ 210°C | Bajo (<0,1%) | Excelente | Relés de cabina, cajas de distribución de energía, sistemas estándar de 12V. |
PA66 GF (relleno de vidrio) | ~ 250°C | Alto (hasta 2,5 % a 50 % de humedad relativa) | Bueno (Gotas con humedad) | Carcasas de zona seca estructuralmente exigentes o módulos completamente encapsulados. |
Categoría de material | Temperatura de fusión típica | Temperatura típica del molde | Tasa de contracción (dirección del flujo) | Desafío de moldeo primario |
|---|---|---|---|---|
PPS GF | 315°C - 345°C | 135°C - 150°C | 0,2% - 0,5% | Generación de flash debido a la baja viscosidad; Requiere calentamiento del molde con aceite caliente. |
PBT GF | 250°C - 270°C | 60°C - 80°C | 0,3% - 0,8% | Alabeo en secciones planas; Requiere una cuidadosa colocación de la puerta. |
PA66 GF | 280°C - 300°C | 80°C - 100°C | 0,4% - 0,9% | Control de humedad antes del moldeo; Requiere estrictos protocolos de secado. |
La adición de fibras de vidrio mejora drásticamente la rigidez mecánica y el rendimiento a altas temperaturas, pero introduce importantes desafíos de fabricación. El principal riesgo es la contracción anisotrópica. Durante el moldeo por inyección, las fibras de vidrio se alinean paralelamente a la dirección del flujo de fusión. A medida que la pieza se enfría, el plástico se contrae considerablemente menos en la dirección de alineación de las fibras en comparación con la dirección transversal. Esta contracción diferencial hace que las superficies planas se arqueen y tuerzan, lo que genera carcasas deformadas que comprometen el sellado de la junta FIP y las tolerancias de montaje.
La mitigación requiere un análisis avanzado del flujo del molde antes de cortar acero. Optimiza las ubicaciones de las compuertas para controlar la orientación de las fibras, garantizando que las superficies de sellado críticas permanezcan planas. La utilización de cargas híbridas minerales/vidrio ayuda a isotropizar la contracción. La combinación de cargas minerales esféricas con fibras de vidrio lineales altera la alineación uniforme, lo que da como resultado una fase de enfriamiento más predecible y uniforme y piezas significativamente más planas.
Implementamos estrategias de control multipunto para cajas de relés grandes. Al inyectar el material desde múltiples ubicaciones simultáneamente, dividimos las longitudes de flujo largas y aleatorizamos la orientación de las fibras en el centro de la pieza, reduciendo drásticamente la deformación general.
La producción de alto volumen de componentes automotrices exige moldes de inyección duraderos. El riesgo asociado con las carcasas de relés de alto rendimiento es que el alto contenido de fibra de vidrio (normalmente entre un 30 y un 40 % de GF) provoca una rápida abrasión de la cavidad del molde. A medida que el abrasivo fundido fluye sobre esquinas afiladas y a través de puertas estrechas a alta velocidad, erosiona el acero. Este desgaste provoca rebabas, pérdida de precisión dimensional y acabados superficiales degradados.
Las estrategias de mitigación se centran en un diseño de herramientas robusto. La especificación de aceros para herramientas endurecidos, como H13 o aceros de metalurgia en polvo avanzada, es obligatorio para producciones de gran volumen. La aplicación de recubrimientos de superficie especializados como nitruro de titanio (TiN) o carbono similar al diamante (DLC) en áreas de alto desgaste extiende drásticamente la vida útil del molde y mantiene la precisión requerida para gabinetes eléctricos de tolerancia estricta.
Se deben establecer programas regulares de mantenimiento preventivo. Los ingenieros de herramientas inspeccionan las puertas y respiraderos cada 50.000 disparos. La detección temprana del desgaste menor permite realizar reparaciones sencillas mediante soldadura láser en lugar de requerir reemplazos completos del núcleo.
Al utilizar poliamidas (nylon) para carcasas eléctricas, se corre el riesgo de sufrir fallos dieléctricos inducidos por la humedad. El uso de PA66 en ambientes de alta humedad conduce a una caída mensurable en la rigidez dieléctrica y la resistividad del volumen. A medida que la matriz polimérica absorbe agua, la humedad actúa como una vía conductora, aumentando el potencial de seguimiento eléctrico, fugas de corriente y eventuales cortocircuitos en la superficie de la carcasa.
La mitigación implica estrictos protocolos de sellado ambiental. Si se debe utilizar PA66 por su resistencia mecánica, los componentes internos del relé requieren protección mediante encapsulado completo o revestimiento conformado. La mitigación más eficaz es la transición a materiales inherentemente hidrófobos. La selección de resinas con absorción de humedad casi nula elimina por completo la variable de humedad, lo que garantiza un aislamiento eléctrico constante independientemente del clima operativo.
También debes tener en cuenta el proceso de secado antes del moldeo por inyección. Si los materiales higroscópicos no se secan según las especificaciones exactas del fabricante (normalmente por debajo del 0,1% de contenido de humedad), el agua atrapada se convierte en vapor en el barril, provocando marcas en la superficie de la pieza y degradando gravemente las propiedades mecánicas de la carcasa moldeada.
Para avanzar con la especificación de su componente y garantizar un lanzamiento de producción exitoso, ejecute los siguientes pasos:
Inicie simulaciones de flujo de molde utilizando hojas de datos de materiales preliminares para identificar posibles deformaciones y optimizar las ubicaciones de las puertas.
Solicite muestras de materiales físicos y datos de placas para verificar la rigidez dieléctrica y la resistencia química frente a sus requisitos específicos de fluidos automotrices.
Desarrollar prototipos de herramientas para moldear muestras físicas para pruebas de validación.
Realice pruebas de fatiga, vibración y ciclos térmicos acelerados en relés completamente ensamblados para validar el rendimiento de la carcasa en el mundo real.
R: PPS GF ofrece una temperatura de deflexión del calor significativamente más alta y una resistencia química superior. Los entornos debajo del capó experimentan picos térmicos extremos y exposición directa a fluidos agresivos como aceite de motor y líquido de frenos. El PPS mantiene la integridad estructural y la estabilidad dimensional a temperaturas en las que el PBT comienza a ablandarse y deformarse.
R: No. Si bien el PP y el ABS son estándar para molduras interiores y parachoques de automóviles debido a su excelente resistencia a la fatiga y su costo, sus bajos puntos de fusión y sus inferiores propiedades dieléctricas los descalifican. No pueden soportar las altas temperaturas de funcionamiento de las bobinas eléctricas ni cumplir con los estrictos estándares de retardo de llama UL 94 V-0 requeridos para los relés.
R: La humedad actúa como plastificante en PA66. Cuando absorbe agua de ambientes húmedos, el material sufre un hinchamiento dimensional, lo que compromete los sellos herméticos. La absorción de humedad provoca una reducción significativa de las propiedades de aislamiento eléctrico del material, aumentando el riesgo de fugas de corriente y cortocircuitos.
R: Las carcasas de relés automotrices suelen utilizar un rango de refuerzo de fibra de vidrio del 30% al 40%. Esta relación de carga específica proporciona el equilibrio óptimo, maximizando la rigidez mecánica y la estabilidad dimensional a alta temperatura mientras mantiene características aceptables de flujo de fusión para moldeo por inyección de geometrías complejas de paredes delgadas.
R: Los componentes eléctricos automotrices requieren estrictamente clasificaciones de inflamabilidad UL 94 V-0 para evitar la propagación del fuego en caso de un cortocircuito eléctrico. Materiales como el sulfuro de polifenileno son inherentemente retardantes de llama. Los polímeros como el PBT requieren aditivos retardantes de llama específicos para lograr el cumplimiento, lo que altera sus propiedades mecánicas y de procesamiento.
R: La deformación se debe principalmente a la contracción anisotrópica. Durante el moldeo por inyección, las fibras de vidrio se alinean con el flujo del plástico fundido. A medida que la pieza se enfría, se contrae menos a lo largo de la dirección de la fibra y más a lo largo de ella. Este enfriamiento y contracción diferencial crean tensiones internas que distorsionan la pieza final.